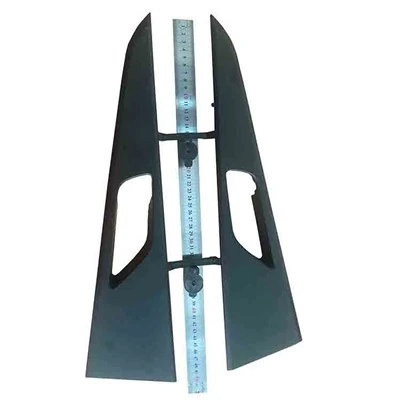
Automobiļiem pielāgotas auto detaļu iesmidzināšanas veidnes

Serviss
Ja jūsu izstrādājumus un detaļas var veidot ar plastmasas iesmidzināšanas formēšanu, mēs atradīsim jums labāko iesmidzināšanas veidņu risinājumu šī mērķa sasniegšanai. "Centies apmierināt klientus un likt klientiem pirmajā vietā" ir mūsu uzņēmuma mērķis kopš tā dibināšanas. Mēs palīdzēsim klientiem šādos aspektos:
1. Dizains un izstrāde
2.Ražošanas instrumenti
3.Prototipi
4.Ražošana
5.Kvalitātes nodrošināšana
Ļaujiet mums dalīties ar jums mūsu dziļajā pieredzē iesmidzināšanas liešanas jomā, kas ir iemesls, kāpēc mēs kā uzņēmums un mūsu klienti esam devuši milzīgus ieguvumus.
Šī ir mūsu īpaši uzbūvētā ražotne, kas aprīkota ar modernām iesmidzināšanas formēšanas iekārtām un iekārtām. Neatkarīgi no tā, kurā nozarē jūs strādājat, tā var efektīvi izgatavot jūsu detaļas atbilstoši jūsu vajadzībām.
Ir vairāk nekā desmit iesmidzināšanas formēšanas iekārtas un bezputekļu darbnīca. Darbnīca tiek apsargāta 24 stundas diennaktī, un darbinieki to savlaicīgi iztīrīs un dezinficēs.
Darbinieki šeit ir ne tikai strādnieki, bet arī mūsu draugi. Viņiem ir bagāta praktiskā pieredze. Viņi arī uzraudzīs ražošanas procesu, sniegs savus ieteikumus un optimizēs veidni un tās izstrādājumus.


Elektroparku apstrādi galvenokārt izmanto veidņu caurumu un dobumu apstrādei veidņu ražošanā.
Tā raksturlielumi ir šādi: Pirms izlādes starp diviem dzirksteļizlādes elektrodiem ir augsts spriegums. Kad abi elektrodi ir tuvu, vide starp tiem tiek sadalīta, un nekavējoties rodas dzirksteļaizlāde. Sadalīšanas procesā krasi samazinās pretestība starp diviem elektrodiem, un arī spriegums starp abiem elektrodiem strauji samazinās. Dzirksteļu kanāls ir savlaicīgi jādzēš pēc īsa laika perioda (parasti 10-7-10-3s), lai saglabātu dzirksteles izlādes "aukstā pola" raksturlielumus (tas ir, kanāla enerģijas pārveidotajai siltumenerģijai nav laika jāpārraida uz elektroda dziļumu), lai kanāla enerģija iedarbotos ļoti mazā diapazonā. Kanāla enerģijas ietekme var izraisīt lokālu elektroda koroziju.